Athena Engineering S.r.l.
Novice

Zahteve za mazanje vodila strojnega orodja z vijačno črpalko – Celovita analiza ključnih točk in tehničnih težav

2026-09-22 0 Pusti mi sporočilo

Kot glavni nosilec natančnosti opreme učinkovitost mazanja vodil strojnih orodij neposredno določa kakovost obdelave in življenjsko dobo opreme. Teffiko se ukvarja z bolečimi točkami v celotni panogi, kot so plazenje, zatikanje in poslabšanje natančnosti, ki jih povzroča dolgotrajno izmenično gibanje vodil, Teffiko se posveča raziskavam in razvoju vijačnih črpalk za mazanje strojnih orodij, ki zagotavljajo stabilne rešitve za mazanje z nizko pulzacijo in natančno kvantificirano količino. Ta dokument izčrpno analizira standardne zahteve, tehnične težave vijačnih črpalk, ki se uporabljajo za mazanje vodil obdelovalnih strojev, in razvršča diferencirane specifikacije mazanja za različne vrste obdelovalnih strojev za podporo delovanja opreme na kraju samem, vzdrževanje in tehnično optimizacijo.


I. Devet osnovnih zahtev zaVijačna črpalkaMazanje vodilnih poti na osnovi strojnega orodja


Strojna orodja imajo številne mazalne točke, zapletene strukture in številne komponente prenosa; večina opreme podpira večtočkovno sinhrono mazanje, ki nalaga stroge standarde za sisteme oskrbe z oljem vijačnih črpalk, izbiro maziva in tesnjenje sistema. Posebne zahteve so naslednje:


1. Uporabite samodejno mazanje s prisilnim kroženjem, da zagotovite stabilno oskrbo z oljem za več točk

Sodobna strojna orodja imajo veliko število mazalnih mest s kompleksno porazdelitvijo. Ročno mazanje ne more zagotoviti pravočasnosti in enotnosti, ko več enot deluje hkrati. Zato vodila obdelovalnih strojev na splošno uporabljajo samodejno mazanje s prisilnim kroženjem z vijačnimi črpalkami. Ta način, ki ga krmili PLC za časovno zagon-zaustavitev in kvantitativno dovajanje olja, znižuje stroške dela in ohranja torne pare vodil, ležajev in sestavnih delov prenosa nenehno pod učinkovitim mazanjem, kar odpravlja suho obrabo, ki je posledica pomanjkanja olja.

2. Prilagodite se skupnim sistemom hidravličnega mazanja, hkrati pa zagotovite stabilnost sistema

Številna obdelovalna orodja uporabljajo integrirana oljna vezja za hidravlične in mazalne sisteme za kompaktno strukturo in priročno delovanje-vzdrževanje. V skladu s tem morajo parametri oskrbe z oljem vijačne črpalke in lastnosti maziva zadostiti dvojni prilagoditvi: stabilizirati tlak in zagotoviti odzivno aktiviranje hidravličnega sistema, hkrati pa izpolnjevati zahteve po mazanju tornih parov, kot so vodila in ležaji. Prednost imajo maziva z visokim indeksom viskoznosti, odličnimi protiobrabnimi in antioksidacijskimi lastnostmi, da se znižajo obratovalni stroški sistema in podaljšajo intervali menjave olja.

3. Uskladite načine mazanja in zahteve glede fluidnosti različnih obdelovalnih strojev

Za glavne ležaje in težka vodila velikih samostojnih strojnih orodij se poleg centralizirane oskrbe z oljem iz vijačnih črpalk pogosto uporabljajo pomožne metode mazanja, kot sta gravitacijsko kapljanje in mazanje s stenjem. Takšni pogoji delovanja zahtevajo visoko pretočnost maziva: olje mora gladko teči v torne pare vodil brez stagnacije ali nezadostnega dovajanja olja. Medtem morajo vijačne črpalke zagotavljati stabiliziran izhod z nizkim pretokom, da ustrezajo ritmu oskrbe z oljem gravitacijskega mazanja.

4. Zmanjšajte izgubo trenja pri menjalniku in zmanjšajte porabo energije opreme

Brusilni stroji in kompozitni obdelovalni stroji vsebujejo zapletene zobniške pogone, drsne ležaje in kotalne ležaje, katerih skupna izguba torne moči lahko doseže 30 %–40 %. Sistemi mazanja vijačnih črpalk morajo biti združeni z mazivi ustrezne viskoznosti in vrhunske mazljivosti, da se čim bolj zmanjša torni upor delov menjalnika, zmanjša neuporabna izguba moči, izboljša učinkovitost delovanja opreme in doseže varčevanje z energijo.

5. Prilagoditev udarnim obremenitvam in pogojem mejnega mazanja za obdelovalne stroje za grobo rezanje

Stružnice in drugi stroji za grobo rezanje delujejo občasno in med obdelavo pogosto prenašajo udarne obremenitve; njihovi torni pari vodil večinoma delujejo v pogojih mejnega mazanja. Za takšne scenarije se morajo vijačne črpalke hitro odzvati z ničelnim zamikom pri zagonu in ustavitvi. Medtem je treba uporabiti maziva z izjemno odpornostjo proti udarcem, odpornostjo proti udarcem in robustno žilavostjo oljnega filma, da se preprečijo udarne obremenitve, ki povzročajo pokanje oljnih filmov, ter prepreči neposredno trenje kovin in obraba vodil.

6. Strogo nadzorujte dvig temperature natančnih obdelovalnih strojev, da zagotovite merila uspešnosti visoko natančne obdelave

Natančna obdelovalna orodja določajo izjemno stroge omejitve za dvig temperature, ki ga povzroča mazanje: dvig temperature maziva med normalnim delovanjem ne sme preseči 2‑5 ℃ nad temperaturo okolja. Previsoka temperatura sproži toplotno deformacijo vodil in zamik natančnosti. Zato je treba mazalne sisteme vijačnih črpalk natančno izračunati in oblikovati ob upoštevanju prostornine rezervoarja za olje, viskoznosti maziva in frekvence kroženja olja. Stabilno odvajanje toplote v kroženju mora ohranjati temperaturo olja in preprečiti odstopanje natančnosti zaradi čezmernega dviga temperature.

7. Izboljšajte tesnjenje sistema, da preprečite kontaminacijo oljnih tokokrogov z nečistočami

Slabo tesnjenje mazalnih in hidravličnih sistemov obdelovalnih strojev omogoča, da kovinski ostružki in brusni prah, ki nastanejo med strojno obdelavo, vdrejo v oljne tokokroge. Ti onesnaževalci zamašijo vijačne črpalke, razdelilnike in oljne utore vodil, pospešijo obrabo komponent in pospešijo oksidativno poslabšanje maziva. Posledično morajo biti mazalni sistemi vijačnih črpalk opremljeni s filtrirnimi sklopi skupaj s tesnilno zaščito celotnega tokokroga za blokiranje trdnih nečistoč pri izvoru.

8. Maziva morajo imeti lastnosti proti emulgiranju, odpornosti proti rji in proti koroziji.

Pri obdelovalnih strojih za rezanje kovin in brušenje hladilni mediji, kot sta emulgirana tekočina in vodna raztopina natrijevega tripolifosfata, zlahka prodrejo v mazalne sisteme, kar povzroči emulgiranje maziva in poslabšanje delovanja. Pri izbiri maziva in prilagajanju sistema vijačne črpalke je treba dati prednost posebnim oljem za vodila z izjemnim delovanjem proti emulgiranju, odpornosti proti rji in proti koroziji, da preprečimo rjavenje vodil in okvaro mazanja zaradi emulgiranja olja.

9. Ciljno odpravite plazenje vodil in izboljšajte gladkost gibanja

Vodila strojnega orodja predstavljajo velik izziv pri mazanju celotne opreme. Njihove vzajemne lastnosti spremenljive hitrosti in spremenljive obremenitve zlahka povzročijo plazenje in zagozdenje, kar neposredno spodkopava natančnost obdelave. Poleg enakomernega in enakomernega dovajanja olja z vijačnimi črpalkami so potrebna posebna olja za vodila z usklajeno viskoznostjo in vrhunskim delovanjem proti lezenju, da tvorijo neprekinjene in enakomerne zaščitne oljne filme in temeljito odpravijo lezenje pri nizki hitrosti.


II. Ključne točke osnovne uporabe za mazanje vodilnih poti obdelovalnih strojev z vijačno črpalko

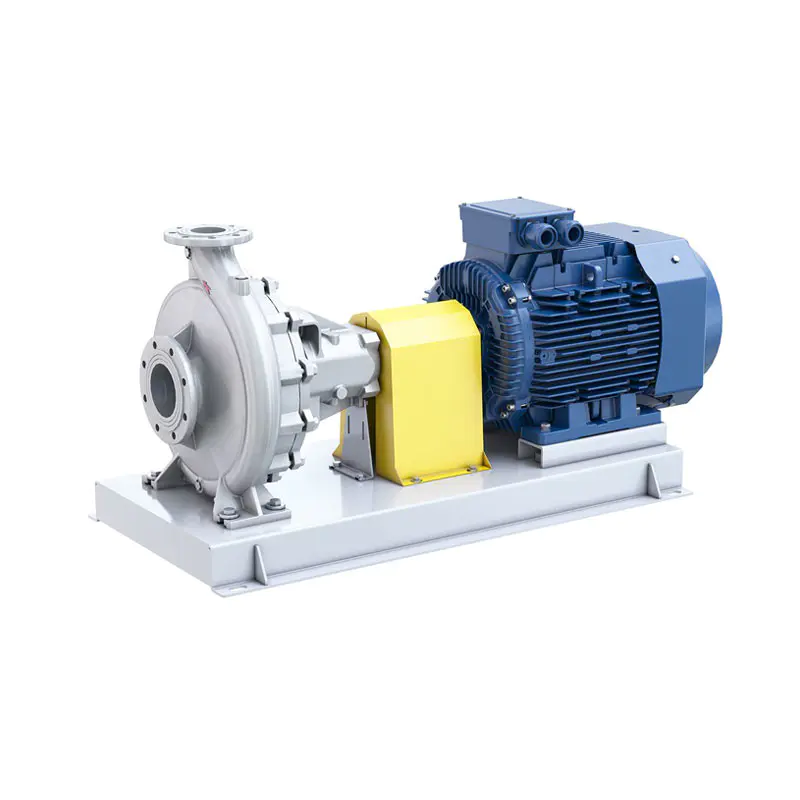
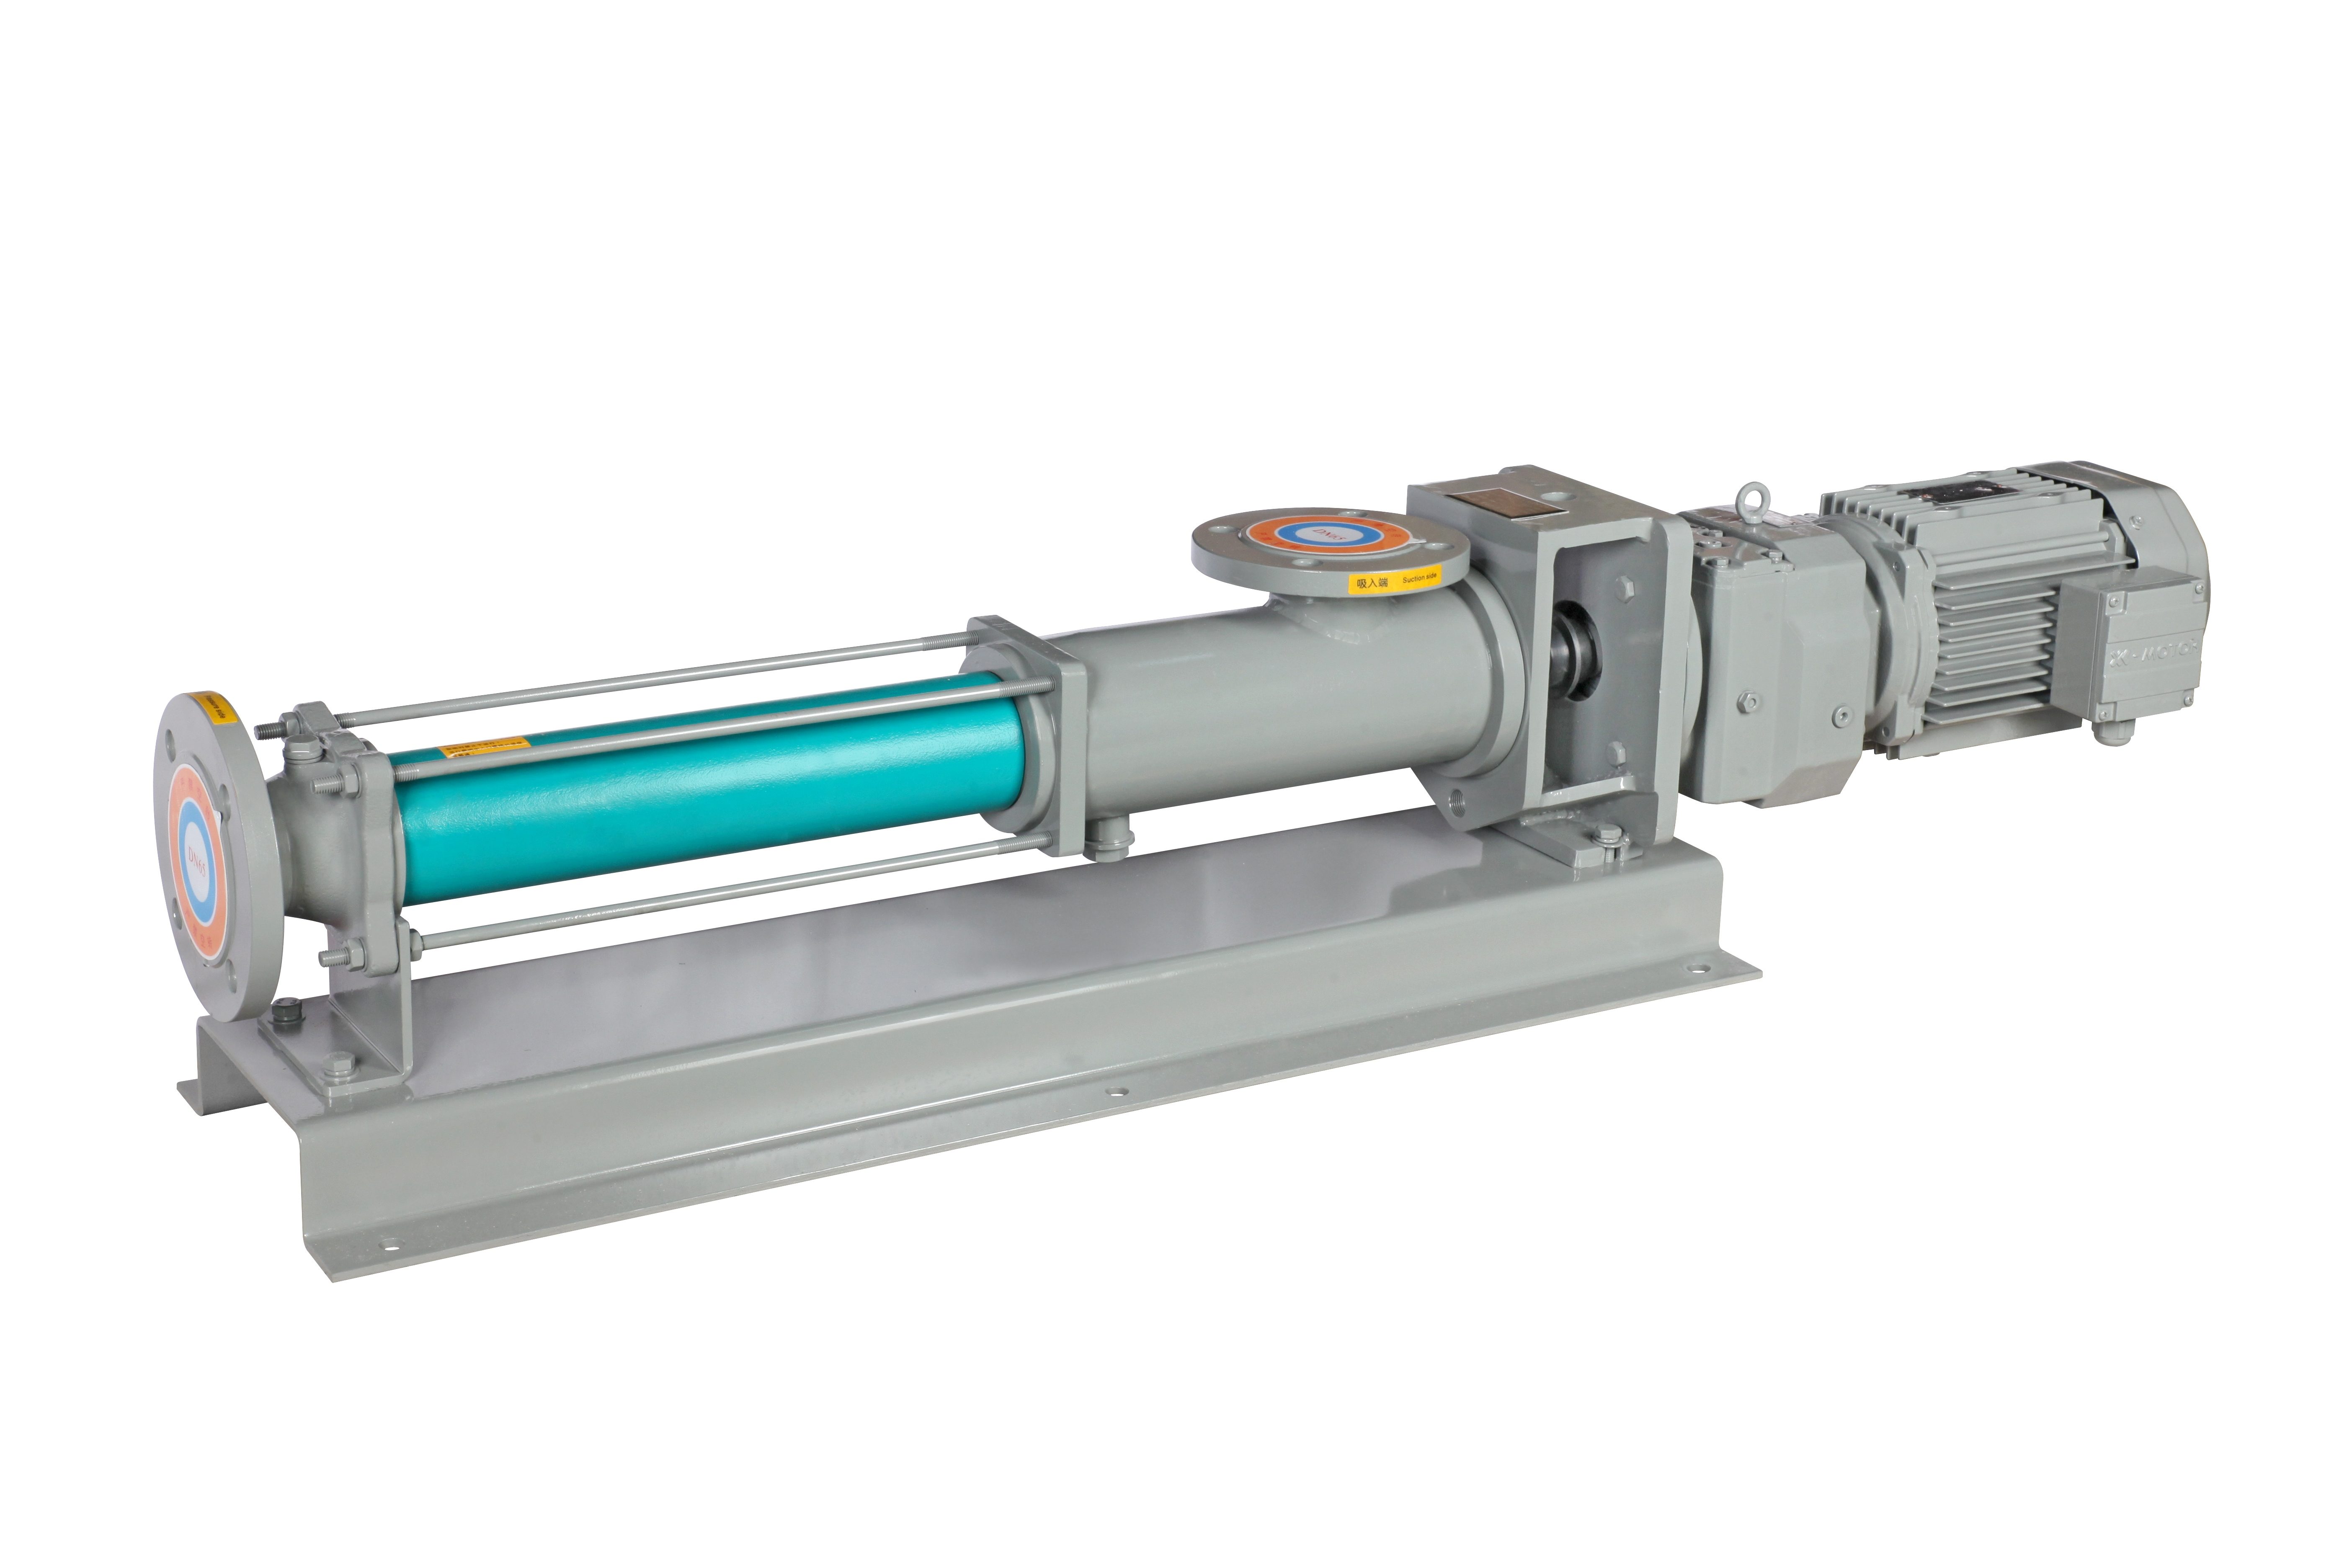
Screw Pumps

Da bi v celoti izkoristili prednosti vijačnih črpalk pri stabilizaciji tlaka, kvantitativnem dovajanju in nizkem pulziranju ter ublažili različna tveganja, povezana z mazanjem obdelovalnih strojev, je treba med praktično namestitvijo, zagonom in vzdrževanjem delovanja poudariti naslednje ključne točke:


1. Natančno uskladite pretok in tlak za kompenzacijo padca tlaka v cevovodu

Vodila strojnega orodja z dolgim ​​hodom imajo dolge naftovode s številnimi zavoji, ki povzročajo znatno izgubo tlaka vzdolž pretočnih poti. Pri izbiri vijačnih črpalk se samo nazivni parametri ne upoštevajo kot referenca. Padec tlaka v cevovodu je treba izračunati vnaprej z ustreznimi rezervami pretoka in tlaka, tako da lahko mazivo doseže najbolj oddaljene konce vodil in odpravi prekomerno oskrbo z oljem na bližnjih koncih in nezadostno oskrbo na oddaljenih koncih.

2. Znanstveno uredite mazalna mesta in strukture oljnega tokokroga

Točke za izpust olja morajo biti natančno nameščene na drsnih površinah vodil z visoko obremenitvijo, kontaktnih površinah drsnikov in obremenjenih območjih utorov lastovičjega repa, da se zagotovi prednostna oskrba z oljem za kritične torne položaje. Zasnova oljnega tokokroga mora biti čim bolj poenostavljena z manj krivinami in mrtvimi koti, kar zagotavlja enakomerno dovajanje olja po celotnem tokokrogu in tvori nepoškodovane, neprekinjene oljne filme brez rež na vodilih.

3. Standardizirajte namestitev črpalke, da preprečite kavitacijo in pomanjkanje sesanja

Vijačne črpalke je treba namestiti blizu rezervoarjev za olje, da skrajšajo sesalne cevovode. Sesalni cevovodi morajo biti kratki, ravni in debeli z minimalnim številom ventilov in zavojev, da zmanjšajo sesalni upor, preprečijo izčrpanost črpalke pri sesanju, kavitacijo in nihanje dovoda olja za dolgoročno stabilizirano dovajanje olja.

4. Dinamično spremljajte temperaturo in tlak olja, da se prilagodite spreminjajočim se pogojem delovanja

Temperatura olja neposredno vpliva na viskoznost maziva in trdnost oljnega filma. Med obratovanjem-vzdrževanjem se temperatura olja in delovni tlak črpalke spremljata v realnem času. Intervali mazanja in trajanje oskrbe z oljem morajo biti natančno nastavljeni glede na sezonske temperaturne razlike in spremembe obremenitve strojne obdelave, da se izpolnijo zahteve po mazanju v različnih delovnih pogojih.


III. Glavne tehnične težave pri mazanju vodilnih poti obdelovalnega stroja z vijačno črpalko

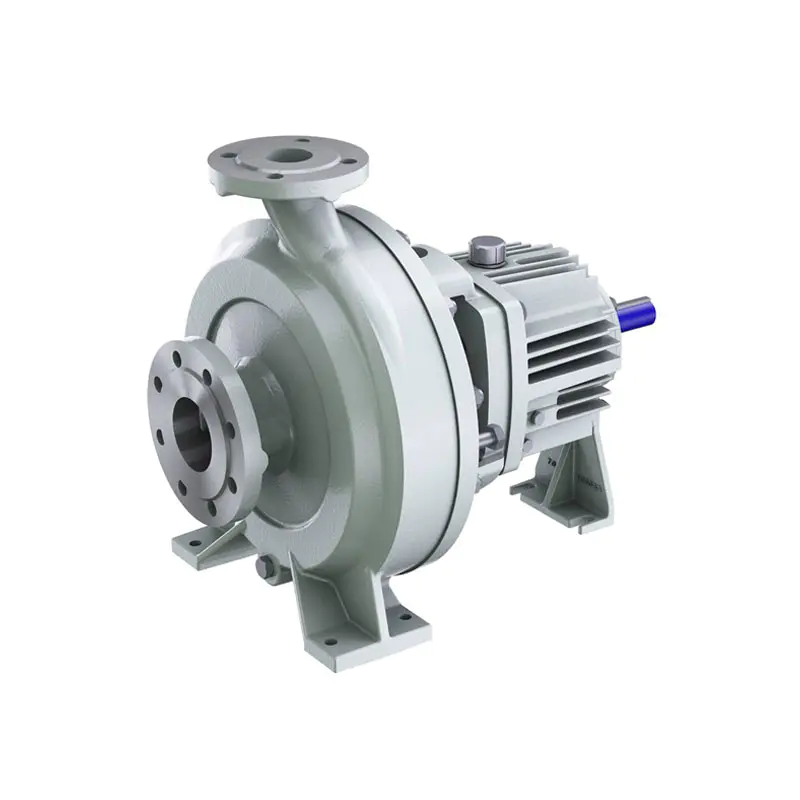
Screw Pumps

Glede na zapletene delovne pogoje obdelovalnih strojev se pri praktičnem mazanju vodil na osnovi vijačne črpalke pojavlja več pogostih težav v celotni industriji. Ti glavni dejavniki prispevajo k obrabi vodil in poslabšanju natančnosti:


1. Težave pri doseganju enakomerne debeline oljnega filma na dolgih vodilih

Padec tlaka je neločljivo povezan z oljnimi tokokrogi na dolge razdalje, kar ima za posledico debele oljne filme blizu konca črpalke in tanke filme na oddaljenih odsekih vodil z neenakomernim mazanjem. Dolgotrajno delovanje povzroči prelivanje olja na bližnjih koncih in obrabo suhega abraziva na oddaljenih koncih, kar popravi vzporednost vodil in zmanjša natančnost pozicioniranja strojnega orodja. Zagon in sanacija vzroka sta zahtevna.

2. Plinska blokada, ki jo sproži prekinitveni start-stop sproži takojšnjo suho obrabo

Po prekinitvi zaustavitve strojnega orodja mazivo teče nazaj iz cevovodov in zrak vdre v oljne tokokroge. Poznejši zagon vijačne črpalke povzroči plinsko blokado in zakasnitev dovoda olja, kar povzroči trenutno mazanje vodil brez olja. Kumulativni učinki povzročajo mikro praske in zareze na vodilnih površinah ter poslabšajo ravnost vodila.

3. Vibracije strojnega orodja spodkopavajo stabilnost oskrbe z oljem

Vztrajne vibracije zaradi rezalnih postopkov poslabšajo natančnost ujemanja rotorja vijačnih črpalk in zrahljajo spoje cevovodov, kar povzroči manjša nihanja v pretoku in tlaku, poslabšano stabilnost oljnega filma in povečano neenakomerno obrabo vodil.

4. Nezadostna prilagodljivost mazanja glede na sezonska temperaturna nihanja

V delavnicah z nekonstantno temperaturo maziva pozimi postanejo viskozna, kar poveča obremenitev črpalke in zakasni dotok olja; poleti postanejo maziva redka z zmanjšano nosilnostjo oljnega filma, med težkimi strojnimi obdelavami pa lahko pride do pretrganja oljnega filma. Sistemi vijačnih črpalk s fiksnimi parametri se ne morejo sami prilagoditi sezonskim spremembam viskoznosti.

5. Skrita obraba črpalke posredno povzroči izgubo natančnosti vodila

Dolgotrajno delovanje postopoma obrabi rotorje in puše vijačnih črpalk, kar povzroči notranje puščanje ter zmanjšan tlak in pretok. Takšne napake so zelo prikrite in jih vzdrževalno osebje težko odkrije. Posledice vključujejo nezadostno mazanje vodil, pospešeno obrabo in strojno obdelane obdelovance zunaj tolerance.


IV. Praktične optimizacijske rešitve za mazalne sisteme vodil z vijačno črpalko


Glede na zgoraj omenjene ključne težave in ob upoštevanju različnih delovnih pogojev za strojna orodja za grobo in natančno obdelavo so izvedljivi ukrepi za optimizacijo povzeti, kot sledi:


  •  Za obdelovalne stroje z dolgim ​​hodom izberite opremo z rezerviranimi stopnjami pretoka in tlaka ter natančno izračunajte padec tlaka v cevovodu, da zagotovite enakomerno oskrbo z oljem po vseh razponih vodil.
  •  Namestite izpušne ventile na najvišjih točkah oljnih tokokrogov za načrtovano odzračevanje, da popolnoma odpravite blokado plina in zakasnitev dovoda olja po zagonu-ustavitvi.
  •  Nadgradite visoko natančne filtrirne sklope in okrepite tesnjenje sistema, da blokirate železne ostružke, prah in druge nečistoče ter preprečite zamašitev oljnega tokokroga in poslabšanje maziva.
  •  Dinamično prilagodite cikle mazanja in trajanje oskrbe z oljem glede na temperaturne razlike med zimo in poletjem ter pogoje obdelave, da se prilagodite spremembam viskoznosti maziva.
  •  Izberite drugačna maziva za obdelovalne stroje za grobo in natančno obdelavo: dajte prednost zmogljivosti proti udarcem pri ekstremnem tlaku za scenarije grobega rezanja in zmogljivosti proti nizkemu dvigu temperature in proti lezenju za scenarije natančne obdelave.
  •  Občasno preverite tlak vijačne črpalke, pretok in status notranjega puščanja, da vnaprej predvidite napake zaradi staranja črpalke in preprečite skrito obrabo vodil.
  •  Optimizirajte pritrdilne strukture cevovoda za blaženje udarcev, da ublažite vplive vibracij strojnega orodja na sisteme za oskrbo z oljem in zavarujete stabilne oljne filme.


V. Sklep


Mazanje vodil strojnega orodja se sooča z bolečimi točkami, vključno z nihanjem obremenitve, nagnjenostjo k plazenju, tveganjem kontaminacije zaradi emulgiranja maziva in zahtevnim nadzorom dviga temperature. Vijačne črpalke s stabilizacijo tlaka, nizkim pulziranjem in natančnim kvantitativnim dovajanjem ustrezajo centraliziranemu mazanju obdelovalnih strojev in obravnavajo izzive, kot so neenakomerna dovod olja po dolgih vodilih, plinska zapora in obraba zaradi vibracij. Teffiko ponuja prilagojene rešitve za mazanje vijačnih črpalk. Za posvet obiščite [www.teffiko.com] ali e-pošta:prodaja@teffiko.com.


Povezane novice
Pusti mi sporočilo
  • BACK TO ATHENA GROUP
  • X
    Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov. Politika zasebnosti
    ZavrniSprejmi